


Abstraktné
Automatizované priemyselné výrobné linky sa spoliehajú na konzistentný stlačený vzduch bez kontaminantov na udržanie spoľahlivého výkonu valcov, solenoidových ventilov a pneumatických pohonov počas nepretržitej prevádzky.Jednotka SMC typu AC FRLintegruje tri základné funkcie prípravy vzduchu v rámci jednej modulárnej zostavy, aby sa eliminovala vlhkosť, stabilizoval prevádzkový tlak a zabezpečilo sa kontrolované mazanie olejovou hmlou pre pneumatický hardvér. Tento kompletný článok rozoberá interný štrukturálny dizajn, odstupňované výkonnostné špecifikácie, rôzne scenáre priemyselného nasadenia, štandardizované inštalačné pracovné postupy, rámce bežnej údržby, porovnávacie výkonnostné benchmarky s alternatívnymi zostavami na úpravu vzduchu a vyriešené otázky technického riešenia problémov pre konštruktérov pneumatických systémov a technikov údržby na mieste. Každá časť poskytuje použiteľné technické pokyny na optimalizáciu konzistencie stlačeného vzduchu a predĺženie životnosti všetkých pripojených komponentov pneumatického výkonu bez spoliehania sa na fragmentovaný samostatný hardvér filtra, regulátora a maznice.
Obsah — Kliknutím na každú položku prejdete na sekciu zodpovedajúceho obsahu
- Základné štrukturálne zloženie a integrovaný funkčný mechanizmus
- Kľúčové vstavané konštrukčné prvky pre stabilnú stlačenú klimatizáciu
- Široké spektrum priemyselných aplikácií v automatizovanej výrobe
- Kompletná matica štandardných technických parametrov pre veľkosti série AC
- Krok za krokom štandardná inštalácia a pracovný postup kalibrácie tlaku
- Porovnávacia analýza výkonu proti deleným komponentom prípravy vzduchu
- Štruktúrovaný plán rutinnej údržby a pravidlá výmeny komponentov
- Vyriešené často kladené technické otázky pre pneumatických inžinierov
Základné štrukturálne zloženie a integrovaný funkčný mechanizmus
Stlačený vzduch extrahovaný priamo zo vzduchových kompresorov nesie viaceré škodlivé nečistoty, ktoré pri dlhodobej prevádzke zhoršujú výkon pneumatického hardvéru. Medzi tieto kontaminanty patria suspendované pevné prachové častice, kondenzovaná vodná para z cyklov kompresie vzduchu, zvyšková olejová hmla kompresorového maziva a úlomky korózie mikročastíc vznikajúce vo vnútri potrubných sietí. Nespracovaný surový stlačený vzduch spúšťa zrýchlené odieranie tesnenia, nekonzistentný pohyb pohonu, vnútorné zasekávanie ventilov a časté neočakávané odstávky linky v automatizovaných montážnych, baliacich a manipulačných zariadeniach.
Modulárne zostavy na spracovanie zdroja vzduchu riešia tieto prevádzkové riziká kombináciou nezávislých stupňov úpravy do jednej kompaktnej montážnej jednotky. Jednotný formát montáže eliminuje nadbytočné spoje potrubí, znižuje celkové miesta úniku systému a zjednodušuje centralizovaný prístup k údržbe pre všetky moduly klimatizácie. Štandardné rozloženie trojkombinácie spája tri samostatné funkčné bloky do jedného prepojeného rámu z hliníkovej zliatiny, pričom každá sekcia vykonáva nenahraditeľnú úlohu úpravy predtým, ako vzduch dosiahne pneumatické pohony a ovládacie ventily.
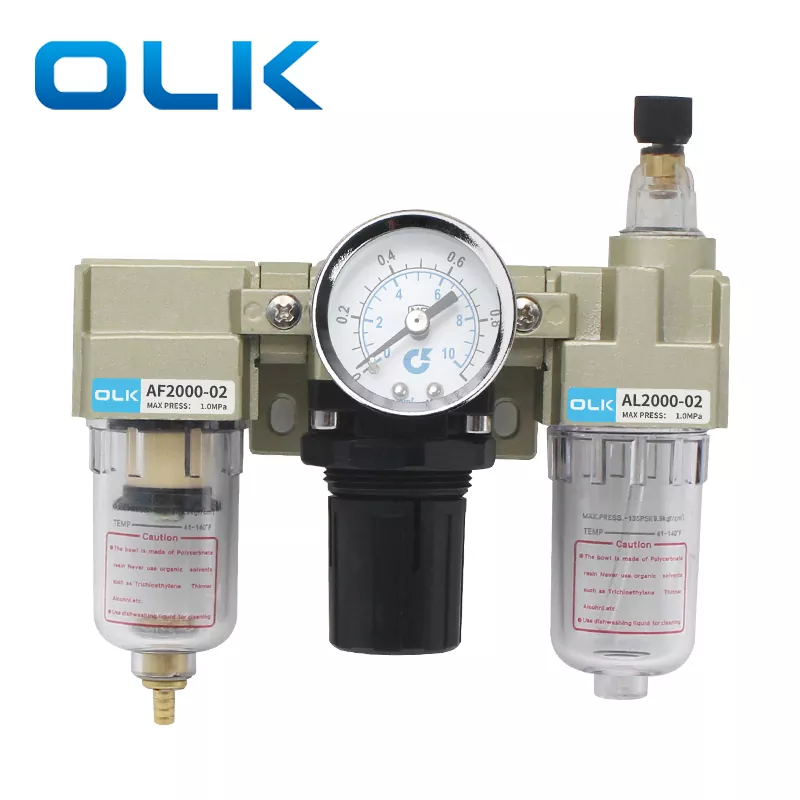
Modul vzduchového filtra AF
Tento primárny protiprúdový segment zachytáva pevné častice a kondenzované kvapky vody v prichádzajúcom prúde stlačeného vzduchu. Vnútorne namontované medené filtračné vložky dosahujú 5-mikrónovú jednotnú presnosť filtrácie, zachytávajú jemné kovové hobliny, dielenský prach a nahromadenú vlhkosť predtým, než sa tieto nečistoty dostanú po prúde do citlivých regulačných a mazacích podzostáv. Priehľadné polykarbonátové skladovacie misky umožňujú vizuálne sledovanie akumulácie tekutín v reálnom čase bez demontáže.
Modul regulátora tlaku AR
Tento modul je umiestnený centrálne v rámci trojitej zostavy a poskytuje stabilný výstupný tlak vzduchu napriek kolísaniu vstupného tlaku z kompresorov. Vnútorná vyvažovacia štruktúra s pružinou a membránou automaticky kompenzuje tlakové rázy a poklesy pochádzajúce zo simultánnych cyklov aktivácie ovládača. Nastaviteľný uzamykací gombík zaisťuje kalibrované hodnoty tlaku, aby odolal posunu spôsobenému mechanickými vibráciami počas nepretržitých výrobných zmien.
Modul mazania olejovej hmly AL
Segment mazania po prúde rozprašuje určený olej z pneumatickej turbíny na ultra jemnú hmlu suspendovanú v prúde upraveného stlačeného vzduchu. Tieto olejové výpary prechádzajú potrubím, aby pokryli vnútorné klzné povrchy valcov, ventilových cievok a ložiskových zostáv, čím sa znižujú koeficienty trenia kov na kov a zmierňujú sa škody spôsobené suchou abráziou počas miliónov cyklov vratného pohybu. Nastaviteľná regulácia rýchlosti odkvapkávania umožňuje technikom prispôsobiť objem mazania individuálnym požiadavkám na spotrebu vzduchu zariadenia.
- Sekvenčná dráha prúdenia vzduchu presne dodržiava poradie filtra → regulátora → maznice, aby sa zabránilo kontaminácii filtračného média olejom a vnútorných komponentov vyrovnávania tlaku
- Modulárny dizajn spojenia odstraňuje požiadavku na prispôsobenie tvaroviek prechodových rúr medzi jednotlivými funkčnými segmentmi
- Univerzálne kovové montážne konzoly v tvare L podporujú vertikálnu panelovú inštaláciu na rámy strojov, riadiace skrine a centrálne vzduchové rozdeľovacie stanice
- Modulárna rozšíriteľnosť umožňuje dodatočnú montáž prídavných tlakomerov, nástavcov na odvod diferenčného tlaku a ochranných krytov misy po inštalácii
Každý vnútorný prietokový kanál prechádza presným CNC obrábaním, aby sa eliminovali drsné povrchy odliatku, ktoré zachytávajú nahromadené častice a vytvárajú zóny lokalizovaného poklesu tlaku. Hladká geometria vnútorného vývrtu udržuje konzistentný prietok vzduchu v celom rozsahu menovitého prietoku, čím sa vyhýba prekážkam vo výkone počas špičiek simultánnej prevádzky s viacerými pohonmi. Inžinieri, ktorí navrhujú centralizované systémy distribúcie vzduchu, uprednostňujú integrované trojité zostavy pred samostatným hardvérom filtra, regulátora a maznice špeciálne pre túto vyváženú prietokovú charakteristiku a výhodu kompaktných rozmerov v stiesnených priestoroch stroja.
Kľúčové vstavané konštrukčné prvky pre stabilnú stlačenú klimatizáciu
Priemyselné pneumatické prostredia vystavujú zariadenia na prípravu vzduchu nepretržitým mechanickým vibráciám, cyklom s premenlivou teplotou okolia, kolísajúcemu tlaku vstupného vzduchu a denným cyklom akumulácie kondenzátu. Všeobecným lacným jednotkám na úpravu vzduchu chýba konštrukčné vystuženie a presné nastavovacie mechanizmy potrebné na udržanie konzistentného výkonu kondicionovania počas viacročnej nepretržitej prevádzky. Integrovaná trojitá zostava zahŕňa viaceré vlastné optimalizácie dizajnu zamerané na elimináciu bežných poruchových režimov pozorovaných v konvenčnom hardvéri na spracovanie vzduchu.
Stabilita nastavenia tlaku predstavuje jedno z najpôsobivejších vstavaných funkčných vylepšení. Mechanizmus samosvorného nastavovacieho gombíka odstraňuje riziko zmeny kalibrovaného tlaku po opakovaných cykloch vibrácií stroja. Keď technici otočia gombíkom, aby dosiahli cieľový prevádzkový tlak, axiálne stlačenie gombíka nadol zapojí vnútorné zubové uzamykacie štruktúry, ktoré bezpečne fixujú polohu membrány regulátora. Náhodné nárazy alebo trvalé vibrácie v dielni nemôžu zmeniť prednastavené hodnoty výstupného tlaku, čím sa eliminujú časté úlohy rekalibrácie pre personál údržby počas každodenných výrobných zmien.
- Architektúra odtoku s viacerými možnosťami podporujúca ručné vypúšťanie, automatické vypúšťanie diferenciálneho tlaku a konfigurácie úplnej plavákovej automatickej vypúšťacej misy na prispôsobenie rôznych úrovní vlhkosti v dielni
- Vysoko presné analógové tlakomery s metrickým označením s dvoma jednotkami, ktoré poskytujú jasné hodnoty tlaku s nízkou paralaxou počas rutinných kontrol linky
- Priehľadné polykarbonátové misky odolné voči nárazom; väčšie veľkosti rámov 3000 až 5000 zahŕňajú vonkajšie ochranné tienenie, ktoré zabraňuje prasknutiu misy pri náhodných kolíziách zariadení
- Telesá ventilov z hliníkovej zliatiny odolné voči korózii s jednotnou antioxidačnou povrchovou úpravou pre predĺženú životnosť vo výrobných zariadeniach s vysokou vlhkosťou
- Odstupňované označenie hladiny oleja vytlačené priamo na miskách maznice, aby sa zabránilo preplneniu alebo nedostatočnému zásobovaniu olejom, ktoré ohrozuje výkon mazania ovládača
Všestrannosť odvodňovacieho systému rieši premenlivé rýchlosti tvorby kondenzátu v rôznych priemyselných zariadeniach. Suché vnútorné dielenské prostredie s nízkym obsahom atmosférickej vlhkosti funguje efektívne so základnými ručnými vypúšťacími nádobami, ktoré si vyžadujú pravidelné pravidelné vypúšťanie počas denných intervalov odstavenia zariadenia. Zariadenia s vysokou okolitou vlhkosťou alebo vodou chladené vzduchové kompresory ťažia z variantov odvodu diferenciálneho tlaku, ktoré automaticky odvádzajú nahromadený kondenzát vždy, keď vnútorné tlakové rozdiely dosiahnu prednastavené prahové hodnoty bez manuálneho zásahu operátora. Plne automatické konfigurácie plavákového odtoku slúžia na nepretržité 24-hodinové bezobslužné výrobné linky, kde je obmedzený prístup k plánovanej údržbe, odvádzajú nahromadenú kvapalinu hneď, ako hladiny kondenzátu dosiahnu kritickú výšku v nádobách na uskladnenie filtrov.
Povrchová úprava a výber materiálu ďalej posilňujú dlhodobú prevádzkovú spoľahlivosť. Všetky vonkajšie kovové povrchy dostávajú jednotný elektrostatický antikorózny náter, aby odolali oxidácii zo vzduchom prenášaných chemických výparov, ktoré sú bežné v závodoch na spracovanie potravín, farbenie textílií a kovoobrábanie. Vnútorné tesniace tesnenia používajú elastomérne zmesi odolné voči olejom kompatibilné s olejom na mazanie turbíny ISO VG32, ktoré odolávajú napučiavaniu, vytvrdzovaniu a mikroúniku po tisícoch cyklov zahrievania a chladenia pri teplote okolia.Jednotka SMC typu AC FRLkombinuje všetky tieto materiálové a mechanické konštrukčné vylepšenia, aby poskytoval stabilný výkon klimatizácie, ktorý nie je dostupný zo základných nemodulárnych alternatív prípravy vzduchu.
Široké spektrum priemyselných aplikácií v automatizovanej výrobe
Každý výrobný pracovný postup využívajúci stlačený vzduch ako primárne médium na prenos energie vyžaduje štandardizovanú klimatizáciu na ochranu presného pneumatického hardvéru. Bez rovnomernej filtrácie, stabilizácie tlaku a riadeného mazania zažívajú automatizované zariadenia nekonzistentný výkon pohybu, zvýšenú mieru opotrebovania komponentov a neplánované prestoje, ktoré narúšajú nepretržité plánovanie výroby. Modulárna trojitá zostava sa bez problémov prispôsobí rôznym priemyselným vertikálam s jedinečnými požiadavkami na kvalitu stlačeného vzduchu a reguláciu tlaku.
Montážne linky automobilových komponentov
Robotické upínacie prípravky, pneumatické skrutkovače, polohovacie valce a manipulátory na prenos materiálu vyžadujú presne regulovaný tlak vzduchu, aby sa zachoval konzistentný montážny moment a presné polohovanie dielov. Veľkoobjemové automobilové dielne vytvárajú značnú kontamináciu kovovými časticami z rezacích a obrábacích staníc; 5μm medené filtračné médium zachytáva jemné kovové hobliny skôr, než poškodia presné cievky ventilov a tesniace komponenty valcov. Samosvorné nastavenie tlaku eliminuje kolísanie krútiaceho momentu počas tisícok denných montážnych cyklov.
Zariadenia na balenie potravín a nápojov
Stroje na plnenie fliaš, ovládače na uzatváranie kartónov a etiketovacie stanice pracujú v prostrediach s regulovanou teplotou so zvýšenou vlhkosťou okolia. Priehľadné filtračné misky zjednodušujú monitorovanie kondenzátu, aby sa zabránilo kontaminácii kvapôčok vody v prívodných potrubiach potravinárskeho vzduchu. Prietok mazacieho oleja je možné kalibrovať na minimálnu výstupnú úroveň, aby sa predišlo riziku kontaktu olejových výparov s baleným spotrebným tovarom, čo spĺňa priemyselné hygienické prevádzkové normy.
Elektronika precízna automatizácia montáže
Roboty na vyberanie a umiestňovanie mikrokomponentov, prípravky na rezanie dosiek plošných spojov a polohovacie valce s malým priemerom sa spoliehajú na ultra stabilný výstupný tlak, aby eliminovali mikro-chvenie počas jemnej manipulácie s komponentmi. Vnútorné kanály prúdenia vzduchu s nízkou turbulenciou zabraňujú zvlneniu tlaku, ktoré vytvára nekonzistentný pohyb ovládača, čím sa znižuje odpad z nesprávneho nastavenia komponentov počas vysokorýchlostných výrobných cyklov povrchovej montáže.
Medzi ďalšie hlavné sektory nasadenia patria stroje na výrobu textilu, pomocné zariadenia na vstrekovanie plastov, farmaceutické baliace linky, logistické paletizačné robotické systémy, pneumatické dierovacie stroje na kovovýrobu a automatizované spracovateľské stanice na okná/dvere. Každá vertikála upravuje špecifikácie základnej jednotky podľa špičkového dopytu po prietoku vzduchu, nastavenej hodnoty prevádzkového tlaku, koncentrácie okolitej vlhkosti a prijateľných prahových hodnôt kontaminácie časticami pre štandardy kontroly kvality hotového produktu.
Centralizované inštalácie hlavného vzduchového potrubia bežne nasadzujú veľké zostavy s veľkosťou rámu 4000 alebo 5000 priamo po prúde od výstupov primárneho vzduchového kompresora na vykonávanie primárnej hromadnej klimatizácie pre celé továrenské rozvodné siete stlačeného vzduchu. Varianty menšej veľkosti rámu 1000 a 2000 sa montujú priamo na jednotlivé samostatné riadiace skrine stroja, aby poskytovali sekundárne lokalizované orezávanie tlaku a filtráciu pre zariadenia s jedinečnými prevádzkovými požiadavkami na presnosť, oddelené od parametrov hlavného tlaku privádzaného vzduchu z výroby.
Tímy prevádzkového inžinierstva štandardizujú jednotné modulárne trojité zostavy, aby sa zjednodušilo riadenie zásob náhradných dielov. Jednotlivé náhradné filtračné vložky, zostavy membrány regulátora a vložky dýz mazadiel sa hodia do zodpovedajúcich variantov veľkosti rámu, čím sa eliminuje požiadavka na skladovanie samostatných súprav náhradných komponentov pre hardvér deleného filtra, regulátora a maznice od viacerých samostatných výrobcov. Táto štandardizovaná kompatibilita komponentov zefektívňuje organizáciu skladových náhradných dielov a skracuje dodaciu dobu počas naliehavých opráv údržby na mieste.
Kompletná matica štandardných technických parametrov pre veľkosti série AC
Päť rôznych klasifikácií veľkosti rámu pokrýva celý rozsah požiadaviek na dimenzovanie prietoku stlačeného vzduchu v priemysle a potrubných spojení, od kompaktných mikrozostáv so závitom M5 pre malé presné roboty až po varianty veľkých 1-palcových portov pre stanice na úpravu hlavného rozdeľovača vzduchu v celej továrni. Každá veľkosť rámu má pevné rozmerové limity, maximálnu priepustnosť, tlakové ovládacie okná a pravidlá kompatibility vymeniteľného príslušenstva, na ktoré sa technické tímy odvolávajú počas fáz návrhu rozloženia pneumatického systému.
| Model rámu série AC | Štandardná špecifikácia závitu portu | Maximálny povolený pracovný tlak | Regulačný rozsah tlaku | Vrátane ochranného krytu filtračnej nádoby |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Nie |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Nie |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | áno |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | áno |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | áno |
Univerzálne pevné štandardy mechanického výkonu platia pre všetky varianty veľkosti rámu bez ohľadu na rozdiely vo veľkosti portov, čím sa stanovujú konzistentné minimálne prevádzkové štandardy pre celý rad produktov série:
- Stupeň tlakovej skúšky: 1,5 MPa na overenie integrity konštrukcie počas kontroly kvality výroby
- Povolené pásmo prevádzkovej teploty kvapaliny okolia a stlačeného vzduchu: 5 °C až 60 °C bez zníženia výkonu komponentov
- Štandardné hodnotenie presnosti filtrácie filtračného média: rovnomerná účinnosť zachytávania častíc 5 μm vo všetkých moduloch filtra AF
- Určený typ kompatibilnej mazacej kvapaliny: priemyselný turbínový olej ISO VG32 pre konzistentnú atomizáciu a ochranu proti opotrebeniu
- Konštrukčný materiál misky: priehľadný nárazuvzdorný polykarbonát s vytlačenými značkami indikátora hladiny kvapaliny
Prispôsobiteľné kódy prípony objednávania umožňujú ladenie špecifikácií pre prevádzkové podmienky špecifické pre danú lokalitu. Modifikátory koncového kódu definujú typ vypúšťacieho mechanizmu, orientáciu montáže integrovaného manometra a voliteľné doplnkové príslušenstvo vrátane montážnych konzol, nadstavcov na reguláciu prietoku a ochranných krytov proti kolíznej nádobe. Štandardizovaná štruktúra objednávania zjednodušuje medziregionálne obstarávanie komponentov a zaisťuje konzistentnú zhodu so špecifikáciami náhradných jednotiek pre identické zariadenia výrobnej linky inštalované vo viacerých závodoch prevádzkovaných rovnakým výrobným podnikom.
Rozmerové výkresy rozmiestnenia vydané pre každú veľkosť rámu poskytujú presné horizontálne a vertikálne merania montážnej plochy na podporu plánovania priestoru rozvádzača a konštrukčného návrhu rámu stroja počas predvýrobných inžinierskych fáz. Podrobné axiálne a radiálne rozmerové tolerancie eliminujú konflikty pri inštalácii pri dovybavovaní existujúcich výrobných liniek pomocou modernizovaného hardvéru na prípravu vzduchu, čím sa vyhnete nákladným úpravám obrábania na mieste, aby sa prispôsobila nezhodná montážna geometria medzi starými delenými komponentmi na úpravu vzduchu a novými integrovanými trojitými zostavami.
Krok za krokom štandardná inštalácia a pracovný postup kalibrácie tlaku
Nesprávna montáž, obrátená orientácia prúdenia vzduchu a nesprávne kalibrované nastavenia tlaku patria medzi tri hlavné príčiny predčasného zlyhania jednotky na prípravu vzduchu a poškodenia pneumatického hardvéru. Dodržiavanie štandardizovaného kontrolného zoznamu postupnej inštalácie eliminuje ľudskú chybu, ktorej sa dá vyhnúť počas počiatočnej montáže a procesu uvádzania do prevádzky, pričom sa zachováva plná funkčná životnosť integrovanej trojitej zostavy a všetkých pripojených pneumatických zariadení.
Všetky inštalačné postupy musia začať úplným odtlakovaním továrenského hlavného prívodu stlačeného vzduchu, aby sa eliminovalo riziko náhleho úniku vysokotlakového vzduchu počas montáže komponentov a pripájacích prác. Technici musia potvrdiť vypnutie kompresorového systému a odvzdušnenie zvyškového tlaku v potrubí pred manipuláciou s montážou jednotky, pripojením potrubného závitu a montážou merača.
- 1. Pred zaskrutkovaním vstupných/výstupných konektorov do otvorov telesa ventilu jednotky rovnomerne omotajte tesniacu pásku z PTFE, aby ste eliminovali únik vzduchu v závitových spojoch; zabráňte nadmernému utiahnutiu závitových spojov polykarbonátovej misy, aby ste predišli prasklinám v dôsledku prasknutia materiálu
- 2. Skontrolujte šípky smerových značiek toku vytlačené na hornom povrchu integrovaného hliníkového rámu; stlačený vzduch musí vstúpiť do ľavého portu AF filtra a vystúpiť z pravého portu AL maznice, opačná inštalácia narušuje sekvenčnú filtráciu a kontaminuje vnútorné komponenty regulátora zvyškami olejovej hmly
- 3. Pripevnite kovovú montážnu konzolu v tvare písmena L na zvislý plochý rám stroja alebo povrchy panelov skrine pomocou pevných upevňovacích prvkov, čím sa zabezpečí, že počas prevádzkových cyklov zariadenia nevznikne žiadna bočná mechanická vôľa, ktorá prenáša vibrácie do tela jednotky
- 4. Pripojte kalibrovaný manometer k vyhradenému portu manometra na module centrálneho regulátora, armatúry manometra uťahujte iba ručným uťahovacím momentom, aby ste predišli poškodeniu membrán na snímanie tlaku interného manometra.
- 5. Obnovte prívod nízkoobjemového stlačeného vzduchu do zostavy jednotky, zdvihnite nastavovací gombík centrálneho regulátora smerom nahor, aby ste aktivovali funkciu ladenia tlaku; otáčaním v smere hodinových ručičiek zvýšite výstupný tlak a proti smeru hodinových ručičiek, aby ste znížili výtlačný tlak, kým sa cieľová požadovaná hodnota nezaregistruje na číselníku analógového manometra
- 6. Akonáhle sa požadovaná hodnota prevádzkového tlaku stabilizuje, stlačte nastavovací gombík úplne nadol, aby sa zaistil vnútorný samosvorný zubový mechanizmus a trvalo zaistili kalibrované nastavenia tlaku proti driftu spôsobenému vibráciami.
- 7. Odskrutkujte uzáver horného plniaceho otvoru maznice pomocou štandardného nástroja so šesťhranným kľúčom, nalejte určený turbínový olej ISO VG32 do vnútorného zásobníka bez toho, aby ste prekročili vytlačenú čiaru indikátora maximálnej hladiny kvapaliny na priehľadných stenách misy, znovu utiahnite uzáver olejového portu, aby ste utesnili únik vzduchu
- 8. Jemné doladenie skrutky riadenia rýchlosti odkvapkávania hmly mazacieho oleja: otáčanie v smere hodinových ručičiek zvyšuje objem rozprašovania oleja pre stanice s viacerými pohonmi s vysokou spotrebou vzduchu, otáčanie proti smeru hodinových ručičiek znižuje výstup hmly pre presné robotické zariadenia s nízkym prietokom citlivé na nadmernú kontamináciu olejovými parami
Overenie uvedenia do prevádzky po inštalácii vyžaduje nepretržitú 30-minútovú prevádzku plného prívodu vzduchu pri špičkovom zaťažení zariadenia, aby sa potvrdil stabilný výkon udržiavania tlaku a konzistentný výstup rozprašovania olejovej hmly. Technici vizuálne skontrolujú všetky závitové spoje, spoje misy a modulárne do seba zapadajúce švy, či neobsahujú známky mikro úniku vzduchu pomocou roztoku na testovanie mydlových bublín aplikovaného na všetky spojovacie povrchy. Akékoľvek zistiteľné presakovanie vzduchu si vyžaduje demontáž, opätovnú aplikáciu tesniacej pásky z PTFE a kontrolované opätovné utiahnutie krútiaceho momentu, aby sa vyriešili netesnosti spoja pred obnovením plnej prevádzky výrobnej linky.
Pri inštaláciách hlavného rozdeľovača v celej prevádzke s veľkými zostavami AC4000 a AC5000 sa odporúčajú doplnkové gumené montážne podložky na izoláciu vibrácií pod montážne povrchy kovovej konzoly L na tlmenie prenosu vibrácií veľkého objemu kompresora do tela jednotky na úpravu vzduchu. Izolácia vibrácií minimalizuje dlhodobé únavové namáhanie membrán vnútorných regulátorov a závitových spojov nádoby filtra, čím sa predlžuje celkový servisný interval medzi kompletnými generálnymi opravami jednotky.
Porovnávacia analýza výkonu proti deleným komponentom prípravy vzduchu
Mnoho konštruktérov pneumatických systémov zvažuje dve odlišné architektúry hardvéru klimatizácie počas počiatočného plánovania rozloženia projektu: plne integrované trojité modulárne zostavy alebo tri samostatné samostatné jednotky filtra, regulátora a maznice prepojené pomocou medziľahlých potrubných armatúr. Každá konfigurácia prináša jedinečné prevádzkové kompromisy týkajúce sa zložitosti inštalácie, priestorovej stopy, rizika úniku, dostupnosti údržby a dlhodobého konzistentného výkonu kondicionovania.
| Dimenzia hodnotenia výkonu | Integrovaná trojitá modulárna zostava | Samostatný diskrétny filter / regulátor / hardvér maznice |
|---|---|---|
| Celkové rizikové body úniku potrubia | Minimálne interné blokovacie spojenia; iba dva vonkajšie vstupné/výstupné závitové spoje vystavené potenciálu úniku | Viacnásobné medziľahlé prechodové potrubné armatúry medzi tromi samostatnými jednotkami, drasticky zvyšujúce celkovú pravdepodobnosť úniku vzduchu |
| Požiadavka na pôdorys inštalácie | Kompaktný dizajn zjednoteného rámu znižuje vertikálnu a horizontálnu obsadenosť panela v priemere o 40 %. | Tri nezávislé telesá jednotiek vyžadujú rozšírenú montážnu plochu so separačnými medzerami pre individuálny prístup k údržbe misy |
| Pokles tlaku cez zostavu | Hladké kontinuálne vnútorné prietokové kanály obmedzujú prírastkovú stratu tlaku v celom spektre menovitého prietoku | Viacnásobné tvarovky smerového potrubného kolena vytvárajú kumulatívny prietokový odpor a zvýšený pokles tlaku v systéme počas špičkového prietoku vzduchu |
| Centralizovaná dostupnosť údržby | Všetky tri použiteľné misky sú zarovnané v jednej vertikálnej rovine pre súčasnú vizuálnu kontrolu a výmenu komponentov | Rozptýlené umiestnenie jednotky vyžaduje samostatný fyzický prístup k trom rôznym miestam montáže pre bežné kontrolné úlohy |
| Riziko tlakového posunu spôsobeného vibráciami | Jediný pevný hliníkový rám eliminuje relatívny pohyb komponentov medzi modulmi regulátora a filtra | Nezávislá montáž jednotky umožňuje menšie pozičné posuny pri trvalých vibráciách v dielni, čím sa postupne menia nastavené hodnoty kalibrovaného tlaku |
| Štandardizácia zásob náhradných dielov | Jednotné náhradné komponenty kazety, membrány a trysky sú kompatibilné v rôznych variantoch veľkosti rámu z jedného produktového radu | Samostatný hardvér zo samostatných produktových radov vyžaduje skladovanie viacerých jedinečných čísel náhradných dielov s obmedzenou krížovou kompatibilitou |
Samostatný diskrétny klimatizačný hardvér občas nájde obmedzené nasadenie v rámci špecializovaných priemyselných potrubných systémov s ultravysokým prietokom, kde sa vlastný rozstup medzi filtráciou, reguláciou tlaku a mazaním stáva povinným pre jedinečné procesné obmedzenia. Pre viac ako deväťdesiat percent štandardnej automatizovanej montáže, balenia, manipulácie s materiálom a presných robotických pneumatických inštalácií poskytujú integrované modulárne trojité zostavy vynikajúci vyvážený výkon vo všetkých meraných hodnotiacich kritériách uvedených v porovnávacej matici vyššie.
Dlhodobé prevádzkové údaje zozbierané počas viacročných nasadení výrobných liniek potvrdzujú, že integrované modulárne trojité jednotky znižujú celkové pracovné hodiny bežnej údržby o približne tridsať percent ročne v porovnaní s ekvivalentnými nastaveniami rozdelených komponentov. Konsolidovaný prístup k kontrole a výmene komponentov eliminuje opakované cestovanie technikov medzi jednotlivými miestami montáže hardvéru, čo zjednodušuje každodenné kolá na overovanie bezpečnosti zariadení pred smenou a overovania výkonu, ktoré vykonávajú tímy údržby zariadení.
Jednotka SMC typu AC FRLzosilňuje tieto inherentné výhody modulárnej zostavy prostredníctvom prepracovaného obrábania vnútorných prietokových kanálov, zosilnenej konštrukcie vzájomne prepojeného rámu a štandardizovanej architektúry vymeniteľných náhradných komponentov, ktoré nie sú dostupné od generických nesériových modulárnych zostáv na úpravu vzduchu dodávaných konkurenčnými výrobcami komponentov.
Štruktúrovaný plán rutinnej údržby a pravidlá výmeny komponentov
Dôsledná plánovaná preventívna údržba priamo predlžuje funkčnú životnosť zostáv na úpravu vzduchu a zabraňuje neplánovanej poruche následného pneumatického hardvéru vyvolanej degradáciou filtračného média, vyčerpanými zásobníkmi maziva alebo opotrebovanými tesniacimi komponentmi vnútorného regulátora. Stanovenie pevných kontrolných a servisných intervalov v súlade s prevádzkovými hodinami zariadenia vytvára predvídateľné pracovné postupy údržby pre technický personál zariadenia, čím sa eliminujú scenáre reaktívnych núdzových opráv spôsobených zanedbanou degradáciou hardvéru klimatizácie.
Denná vizuálna kontrola pred zmenou
Skontrolujte priehľadnú nádobu filtra na nahromadený objem kondenzátu; vykonajte postup manuálneho vypustenia, ak kvapalina dosiahne polovicu celkového objemu nádoby. Skontrolujte hladinu mazacieho oleja v nádrži a doplňte turbínový olej ISO VG32 skôr, ako hladina klesne pod minimálnu vytlačenú značku. Overte, či sa údaj na číselníku tlakomeru zhoduje s kalibrovanou cieľovou prevádzkovou hodnotou a potvrďte, že zaisťovací gombík zostáva úplne stlačený, aby sa predišlo výkyvom tlaku spôsobenému vibráciami.
Mesačný plne funkčný servisný cyklus
Úplne odtlakujte zostavu jednotky, vyberte nádobu filtra a vyberte medenú filtračnú vložku pre spätné preplachovanie stlačeným vzduchom, aby ste odstránili zachytené častice. Skontrolujte všetky závitové tesnenia misy, či nie sú stvrdnuté, prasknuté alebo či nie sú známe známky presakovania oleja/vody; nahraďte degradované elastomérové tesnenia, aby ste eliminovali riziko úniku spoja. Upravte rýchlosť odkvapkávania hmly mazacieho oleja tak, aby zodpovedala aktuálnym požiadavkám na špičkovú spotrebu vzduchu zariadenia na základe mesačných prehľadov výrobnej kapacity.
Štvrťročné postupy hĺbkovej generálnej opravy
Úplne rozoberte modul regulátora, aby ste skontrolovali vnútornú vyvažovaciu membránu, či nie je natiahnutá, mikrotrhliny alebo povrchové častice poškodené oderom. Vyčistite zostavu rozprašovacej trysky maznice, aby ste odstránili stuhnuté zvyšky oleja, ktoré obmedzujú konzistentný tok vytvárania hmly. Overte všetky modulárne spojovacie spoje na únik vzduchu pomocou roztoku na testovanie mydlových bublín, podľa potreby dotiahnite uvoľnené upevňovacie prvky a vymeňte opotrebované tesniace O-krúžky.
- Okamžitá povinná výmena filtračnej vložky: filtračné médium vykazuje silné zafarbenie v dôsledku pretrvávajúcej kontaminácie časticami alebo spätné preplachovanie nedokáže obnoviť konzistentný výkon prietoku vzduchu
- Kompletná výmena zostavy membrány regulátora: viditeľné kolísanie tlaku počas cyklov stabilného zaťaženia zariadenia indikuje únavu vnútornej membrány a rozťahovanie materiálu
- Výmena komponentu dýzy maznice: nekonzistentný výstup rozprašovania olejovej hmly pretrváva aj po dôkladnom vyčistení vnútorných prietokových kanálov dýzy rozpúšťadlom
- Kompletná výmena zostavy misy: polykarbonátový kryt vytvára na povrchu mikrotrhliny alebo trvalé zakalenie, ktoré bráni vizuálnej kontrole hladiny čistej kvapaliny
Všetky práce spojené s demontážou a výmenou komponentov musia prísne dodržiavať bezpečnostné protokoly o znížení tlaku, aby sa predišlo náhlemu vypusteniu vysokotlakového vzduchu počas odstraňovania nádoby a servisu vnútorného modulu. Technici údržby by mali počas všetkých postupov čistenia filtračnej vložky, dopĺňania oleja a demontáže vnútorného regulátora používať štandardné vybavenie na ochranu očí, aby sa zabránilo kontaktu s kontaminovaným kondenzátom alebo zvyškami mazacej kvapaliny.
Zariadenia pracujúce v silne prašnom prostredí pri výrobe kovov alebo pri spracovaní nerastov by mali urýchliť všetky časové harmonogramy plánovaných intervalov údržby o päťdesiat percent, pretože zvýšené koncentrácie častíc vo vzduchu urýchľujú upchávanie filtračného média a mieru abrazívneho opotrebenia vnútorných súčiastok vysoko nad štandardnú základnú úroveň kontaminácie v dielni.
Vyriešené často kladené technické otázky pre pneumatických inžinierov
1. Čo predstavuje predpona názvu produktu AC v systéme klasifikácie trojitých montáží série?
Označenie AC kombinuje skratky pre tri integrované funkčné podzostavy tvoriace kompletnú trojitú jednotku klimatizácie: AF označuje vzduchový filter, AR predstavuje regulátor vzduchu a AL označuje vzduchovú maznicu. Jednotný štítok AC označuje továrensky vopred zmontovanú prepojenú kombináciu všetkých troch základných modulov prípravy vzduchu do jedného montážneho rámu, čím sa tento produktový rad odlišuje od samostatného hardvéru diskrétnych komponentov AF, AR alebo AL bez integrovaných modulárnych spojovacích rámov.
2. Aká štandardizovaná postupnosť pripojenia potrubia prívodu stlačeného vzduchu by mala byť implementovaná pre túto trojmontáž?
Univerzálna priemyselne odporúčaná cesta toku pripojenia sleduje hlavné napájacie vedenie kompresora → vstupný port trojitej zostavy AC → rozdeľovače solenoidových ventilov v smere prúdenia, pohony valcov a stanice pneumatického náradia. Vzduch musí prechádzať postupne cez filter, regulátor a potom mazacie stupne v pevnom poradí; reverzné vstupné a výstupné porty zavádzajú nevratnú kontamináciu vnútorných vyvažovacích membrán regulátora nefiltrovanými zvyškami častíc a hmly mazacieho oleja zachytenými v komorách filtračného média.
3. Aké prevádzkové rozdiely oddeľujú manuálne, diferenčné tlakové a plne automatické konfigurácie odtokovej nádoby?
Manuálne odtokové misky sa spoliehajú na plánované fyzické ovládanie operátorom na vypustenie nahromadeného kondenzátu, vhodné pre vnútorné zariadenia s nízkou vlhkosťou s predvídateľnými oknami denného vypnutia počas údržby. Varianty odvodu diferenčného tlaku automaticky vytlačia nahromadenú kvapalinu vždy, keď tlakové rozdiely medzi vstupnou a výstupnou stranou filtra prekročia prednastavené prahové hodnoty, fungujú len vtedy, keď sústavou prechádza nepretržitý prúd vzduchu. Plne plavákové automatické vypúšťacie systémy aktivujú vypúšťanie kondenzátu čisto na základe výšky kvapaliny vo vnútri nádob na uloženie filtra a fungujú spoľahlivo počas predĺžených 24-hodinových výrobných zmien bez obsluhy bez ohľadu na premenlivé kolísanie prietoku vzduchu.
4. Môžu byť alternatívne mazacie kvapaliny iné ako ISO VG32 bezpečne používané v rámci integrovaného modulu mazacieho zariadenia?
Neschválené stupne viskozity oleja alebo nepriemyselné formulácie mazív narúšajú konzistentnú atomizáciu mikrohmly vo vnútri zostavy AL maznice, čo vedie k nerovnomernému povlaku vnútorných klzných plôch pohonu alebo k upchávaniu úzkych prietokových kanálov v komponentoch cievky ventilu po prúde. Iba pneumatický mazací olej pre turbínu ISO VG32 si zachováva kalibrovaný rozprašovací výkon prispôsobený vnútornej rozmerovej geometrii trysky navrhnutej v moduloch sériovej maznice, čím sa eliminuje riziko predčasného zablokovania ventilov alebo nekonzistentného výstupu pohybu valca.
5. Ako môžu inžinieri určiť správnu veľkosť rámu série AC pre nové projekty dizajnu rozloženia pneumatického systému?
Výpočty výberu veľkosti rámu sa opierajú o dve primárne základné premenné: celkový špičkový objem súčasnej spotreby vzduchu všetkých zapojených pneumatických pohonov a nominálne špecifikácie priemeru závitu potrubia stlačeného vzduchu v rámci existujúcej distribučnej siete zariadenia. Prispôsobenie veľkosti závitu portu predinštalovanému hlavnému napájaciemu potrubiu eliminuje požiadavku na prispôsobené adaptéry prechodovej armatúry, zatiaľ čo výber veľkosti rámu s menovitou prietokovou kapacitou presahujúcou špičkovú súčasnú potrebu vzduchu zabraňuje nadmernému poklesu tlaku a nekonzistentnému pohybu ovládača počas výrobných prevádzkových cyklov pri plnom zaťažení.
6. Podporuje trojmontáž inštaláciu v obrátenej alebo horizontálnej montážnej orientácii?
Zhejiang Ouleikai Pneumatic Co., Ltd.dodáva štandardizované modulárne zostavy na úpravu vzduchu navrhnuté tak, aby riešili problémy nestability kvality stlačeného vzduchu v globálnych vertikálach priemyselnej automatizácie, s úplnou technickou dokumentáciou a zdrojmi rozmerových výkresov, ktoré sú k dispozícii pre všetky varianty veľkosti rámu série AC.


